automation-de.com
15
'26
Written on Modified on
Linearmotor-Aktuatoren für industrielle Hochgeschwindigkeits-Antriebstechnik
Yamaha Robotics liefert einachsige Linearantriebe an einen japanischen Systemintegrator, um die Geschwindigkeitsgrenzen von Kugelgewindetrieben zu überwinden.
www.yamaha-motor.eu
Ein japanisches Systemintegrations-Team ging eine Partnerschaft mit Yamaha ein, um linearmotorgetriebene Einachsaktuatoren einzusetzen. Ziel war es, die Produktivität in der Fabrikautomatisierung zu steigern und die mechanischen Einschränkungen herkömmlicher Kugelgewindetriebe zu lösen. Der Einsatz konzentriert sich auf die Reduzierung von Prozesszykluszeiten und die Konsolidierung mehrstufiger Arbeitsabläufe innerhalb einer Produktionsanlage.
Betriebliche Herausforderungen bei der Werkstückhandhabung
Der Endanwender benötigte eine technische Lösung, um die Handhabungsgeschwindigkeit von Werkstücken in zwei spezifischen Automatisierungssequenzen zu erhöhen. Der erste Prozess erforderte den Transport von Materialien über eine Distanz von 500 Millimetern. Die vorhandenen Kugelgewindetriebe konnten aufgrund der Physik der kritischen Drehzahl nicht schneller arbeiten – einer mechanischen Begrenzung, bei der die ungestützte Länge der rotierenden Spindel höhere Drehzahlen einschränkt, ohne starke Vibrationen auszulösen.
Der zweite Prozess umfasste vier unterschiedliche Vorgänge, die von zwei separaten Kugelgewindetrieben abgewickelt wurden, wobei ein dazwischengeschalteter Roboter die Werkstücke zwischen ihnen übergab. Dieser Transfermechanismus barg ein hohes Risiko für Handhabungsfehler und beanspruchte viel Stellfläche in der Fabrik. Darüber hinaus hatte das Wartungsteam Mühe, die genaue Ausrichtung zwischen den separaten Antrieben im Laufe der Zeit aufrechtzuerhalten. Die Kombination der beiden bestehenden Anordnungen zu einem längeren, einheitlichen Kugelgewindetrieb war mechanisch nicht machbar, da eine Verlängerung der Hublänge von Natur aus die kritische Drehzahlgrenze senkt, was die Produktion weiter verlangsamt hätte.
Implementierung der Linearmotortechnologie
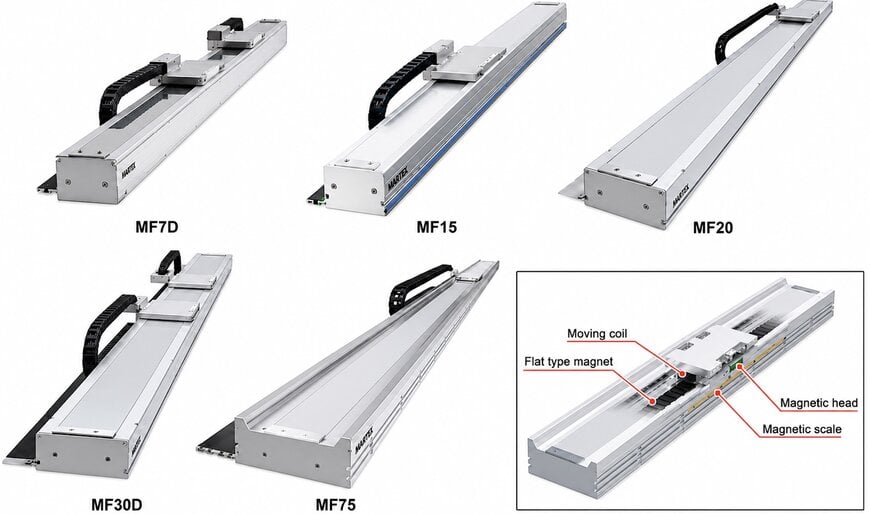
Um die Drehzahlgrenzen der Altanlagen zu umgehen, ersetzte das Integrationsteam die bestehenden mechanischen Antriebe durch einachsige PHASER-Linearmotor-Aktuatoren. Im Gegensatz zu Kugelgewindesystemen bieten Linearmotoren eine direkte translatorische Bewegung ohne rotierende mechanische Verbindungen, was eine schnellere Beschleunigung und eine gleichbleibende dynamische Leistung über längere Hubstrecken ermöglicht. Die spezifizierten MF-Modelle verwenden Flachmagnete zur Erzeugung einer hohen Schubkraft und können Nutzlasten von bis zu 160 kg aufnehmen.
Der Kunde entschied sich für diese spezifische Architektur aufgrund des integrierten magnetischen Positionsmesssystems und der Mehrschlittenfähigkeiten. Die semi-absoluten magnetischen Encoder bieten eine kontinuierliche Positionsrückmeldung über lange Verfahrwege und sind gleichzeitig resistent gegen Umweltverschmutzungen durch Schmutz, Kondenswasser und Maschinenöl. Dieser Closed-Loop-Regelkreis hält die Schlittenpositionierung mit einer Wiederholgenauigkeit von ±5 µm aufrecht. Darüber hinaus verfügt das lineare Design über weniger Gleitkomponenten als eine spindelgetriebene Achse, was die Geräuschentwicklung reduziert und Edelstahlabdeckungen nutzt, um das Eindringen von Partikeln zu verhindern.
Prozesskonsolidierung und quantifizierbare Ergebnisse
Für den anfänglichen 500-Millimeter-Transportvorgang führte der Austausch des Kugelgewindetriebs durch den Linearaktuator zu einer Reduzierung der Zykluszeit um etwa 40 Prozent.
Um die Übergabefehler und Platzbeschränkungen im mehrstufigen Prozess zu beheben, setzte das Integrationsteam eine einzige, ein Meter lange Lineareinheit ein. Diese Hardwarekonfiguration ermöglichte den Betrieb mehrerer Schlitten (Carrier) auf einer einzigen Achse, gesteuert durch ein integriertes Kollisionsvermeidungsprogramm. Durch die Konsolidierung der vier Vorgänge in einem einzigen Inline-System eliminierte das Werk den dazwischenliegenden robotergestützten Transferschritt, wodurch Handhabungsfehler reduziert und der Platzbedarf der Anlage verringert wurden. Folglich sank die Gesamtzykluszeit für diese spezifische Produktionssequenz von 2,04 Sekunden auf 1,76 Sekunden.
Bearbeitet von Aishwarya Mambet, Induportals-Redakteurin, mit Unterstützung von KI.
www.yamaha-motor.com
Fordern Sie weitere Informationen an…
