Tiefes UV für die Inspektion transparenter Klebstoffe
Basler kombiniert die Kamera ace 2 X UV, UV-Objektive und 280-nm-Beleuchtung, um transparente Klebstoffe auf reflektierendem Aluminium sichtbar zu machen.
www.baslerweb.com
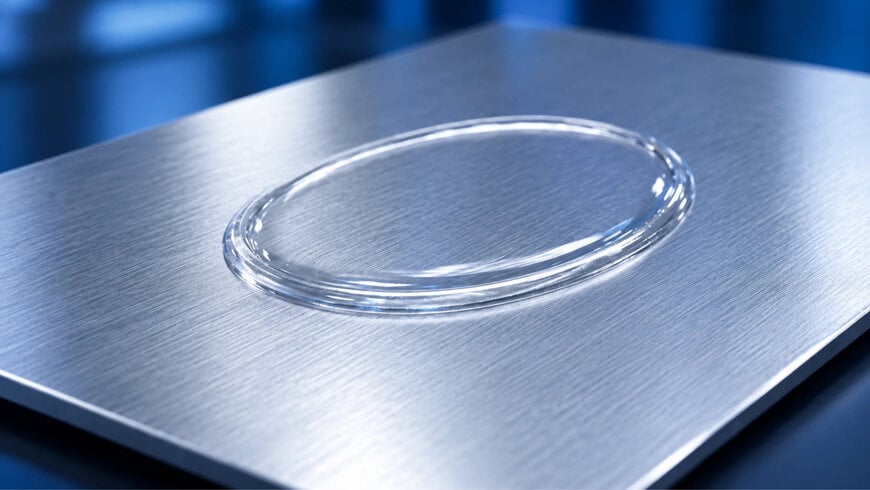
Die automatisierte Prüfung von Klebstoffraupen, Vergussmassen und transparenten Harzen gehört zu den wiederkehrenden Aufgaben in der Elektronik-, Batterie- und Fahrzeugkomponentenmontage. Die Schwierigkeit ist optischer Natur: Viele Klebstoffe lassen den größten Teil des sichtbaren Spektrums zwischen etwa 400 und 780 nm durch. Auf einem reflektierenden Aluminiumsubstrat dominiert das vom Metall reflektierte Licht das Bild, und der Klebstoff erscheint nur als schwache Kante mit sehr geringem Kontrast.
Basler beschreibt einen Bildverarbeitungsansatz, der dieses Problem löst, indem die Bildaufnahme in den tiefen Ultraviolettbereich (DUV) verlagert wird.
Warum sichtbares Licht bei transparenten Materialien versagt
Übliche Behelfslösungen sind zusätzliche Beleuchtung, mehrere Blickwinkel oder mehrere Kameras. Jede davon erhöht den Hardware- und Justageaufwand sowie die Prüfzeit, und das Ergebnis hängt weiterhin stark von der Teilelage und der Oberflächenbeschaffenheit ab. Eine höhere Kameraauflösung hilft nicht, denn der begrenzende Faktor ist der Kontrast, nicht die Pixelzahl.
Absorptionskontrast bei 280 nm
Der Ansatz nutzt das unterschiedliche optische Verhalten der Materialien im DUV-Bereich. Bei einer Wellenlänge von 280 nm absorbieren bestimmte Klebstoffe und Harze stark, während Aluminium weiterhin reflektiert. Der Klebstoff erscheint im Bild daher dunkel vor hellem Hintergrund. In der Demonstration von Basler war der Klebstoff unter DUV-Licht bei einer Belichtungszeit von 1 ms deutlich sichtbar, während Weißlicht bei 0,4 ms nur schwache Konturen zeigte.
Kamera, Optik und Beleuchtung als Gesamtsystem
Basler weist darauf hin, dass eine DUV-Beleuchtung allein nicht ausreicht. Kamera, Objektiv und Beleuchtung müssen gemeinsam ausgewählt werden. Der Aufbau verwendet die Kamera Basler ace 2 X UV mit dem Sensor Sony Pregius S IMX487, der einen Empfindlichkeitsbereich von 200 bis 400 nm, eine Auflösung von 8,1 MP und einen Global Shutter für die verzerrungsfreie Aufnahme bewegter Teile bietet. Erforderlich sind UV-durchlässige Objektive, da herkömmliches optisches Glas einen Großteil des UV-Bereichs absorbiert, sowie eine spezielle DUV-Lichtquelle mit 280 nm.
Prüfaufgaben und Prozessvorteile
Bei ausreichendem Kontrast kann das Bildverarbeitungssystem Vorhandensein, Verteilung, Begrenzung und Abdeckung einer Klebstoffschicht prüfen. Da der Kontrast aus einer festen Kameraposition erzielt wird, benötigen Systementwickler weniger zusätzliche Leuchten oder Blickwinkel. Das kann den mechanischen Aufbau vereinfachen und die Prüfzyklen verkürzen. Das gleiche Prinzip lässt sich je nach UV-Absorption und Substrat auch auf andere transparente Harze und Glas übertragen.
Zusätzlicher Kontext:
Dieser Abschnitt enthält technische Spezifikationen und Wettbewerbsvergleiche, die nicht Teil der ursprünglichen Produktankündigung sind.
UV-Bildgebung in der industriellen Bildverarbeitung wird üblicherweise in nahes UV (etwa 315 bis 400 nm) und den kurzwelligeren UV-C/DUV-Bereich unter 280 nm unterteilt. Der Sony Pregius S IMX487 ist ein rückseitig belichteter Global-Shutter-Sensor, der für das Band von 200 bis 400 nm optimiert ist und in mehreren industriellen UV-Kameras am Markt eingesetzt wird. Alternative Methoden zur Prüfung transparenter Materialien sind die Fluoreszenzbildgebung, bei der dem Klebstoff UV-fluoreszierende Zusätze beigemischt werden, sowie die Polarisationsbildgebung. Die DUV-Absorptionsbildgebung kommt ohne Änderung der Klebstoffrezeptur aus.
Bearbeitet von Evgeny Churilov, Induportals Media - Mit KI adaptiert.
Fordern Sie weitere Informationen an…
