automation-de.com
27
'26
Written on Modified on
Dezentrale Motion Control für die großformatige Blechbearbeitung
KEBA lieferte eine modulare Antriebsarchitektur zur Lösung kritischer Platzprobleme und komplexer Mehrachssynchronisationen an ausgedehnten industriellen Produktionslinien.
www.keba.com
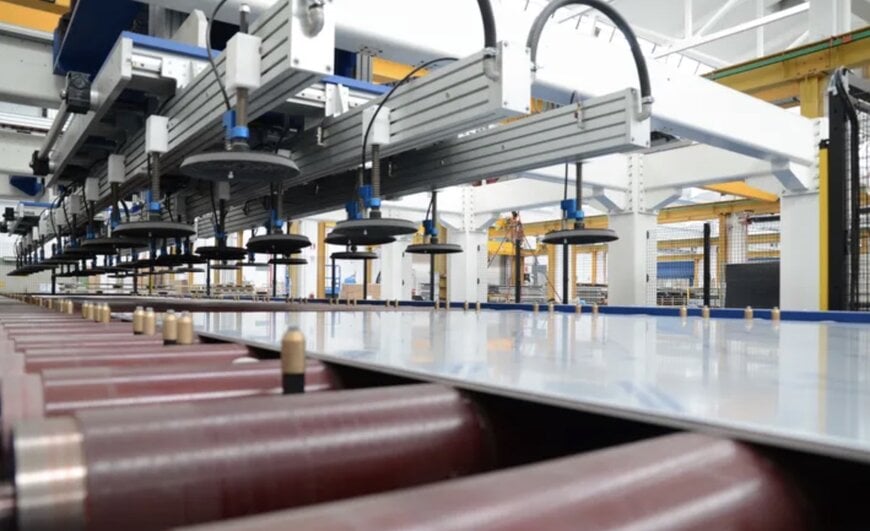
META-Produktionslinien erstrecken sich über eine Länge von bis zu 80 Metern – bei einigen Anlagen sogar darüber hinaus.
Automazioni Meta srl, ein Entwickler von industriellen Zuführsystemen, arbeitete mit dem Automatisierungsanbieter KEBA zusammen, um das Motion-Control-Management für ausgedehnte Blechhandling-Linien neu zu strukturieren. Der daraus resultierende Einsatz dezentraler Mehrachsantriebe löst erfolgreich komplexe Herausforderungen bei der Synchronisation und dem Schaltschrank-Platzbedarf im Sektor der schweren Industrieautomation.
Komplexe Handhabungsanforderungen in der Blechbearbeitung
Automazioni Meta srl (META) ist auf die Konstruktion kompletter Zuführ- und Handhabungssysteme für Breitbandschleifmaschinen in der Blechbearbeitung spezialisiert. Endanwender in der Automobil-, Lebensmittel- und Chemieindustrie fordern die Bearbeitung großer, schwerer Edelstahlplatten mit strengen Toleranzen hinsichtlich Oberflächenqualität und Ebenheit. Die Anlagen müssen in Produktionslinien mit einer Länge von bis zu 80 Metern arbeiten. Die Handhabung dieser massiven Platten erfordert die Koordination von bis zu 60 unabhängigen Achsen. Eine standardisierte, zentrale Steuerungsverwaltung wird in dieser Größenordnung äußerst ineffizient und führt zu übermäßigem Verkabelungsaufwand, Signalverschlechterung und überdimensionierten Schaltschränken. Um der wachsenden industriellen Nachfrage nach Systemen gerecht zu werden, die verschiedene Arten der Oberflächenveredelung auf einer einzigen Produktionslinie ausführen können, musste der Hersteller eine hochgradig standardisierte mechanische und elektronische Basis schaffen.
Entwurf einer dezentralen Steuerungsarchitektur
Um diese Platz- und Konfigurationsherausforderungen zu bewältigen, priorisierte das Ingenieurteam die Vereinheitlichung von bürstenlosen Motoren und deren zugehörigen Antrieben, um sowohl das Maschinendesign als auch die spätere Wartung zu vereinfachen. Der Hersteller entschied sich für eine maßgeschneiderte Motion-Control-Architektur, die auf einem modularen Antriebssystem basiert.
Fabrizio Rossetto, Technical Engineer, erläutert die technische Herausforderung: „Wir mussten eine Lösung für die Handhabung der großen und schweren Plattenformate finden und dabei die Ebenheit und Qualität der Oberfläche sorgfältig berücksichtigen. Um diese Anforderung zu erfüllen, haben wir eine Steuerungsarchitektur entwickelt, die auf einer zentralen Steuerung und vier dezentralen, entlang der Produktionslinie verteilten Schaltschränken basiert.“
Die eingesetzte Architektur nutzt das modulare System KeDrive D3. Der Aufbau integriert 23 Mehrachsantriebe, die rund 60 Motoren in einer koordinierten Sequenz steuern. Die Zentralisierung der Bewegungsabläufe, Antriebskonfigurationen und Maschinenlogik erfolgt durch eine EtherCAT-basierte Steuerung, die auf einer offenen Automatisierungsplattform läuft. Diese bietet zudem weitreichende Schnittstellenmöglichkeiten zu anderen Liniensteuerungen und Werksnetzwerken.
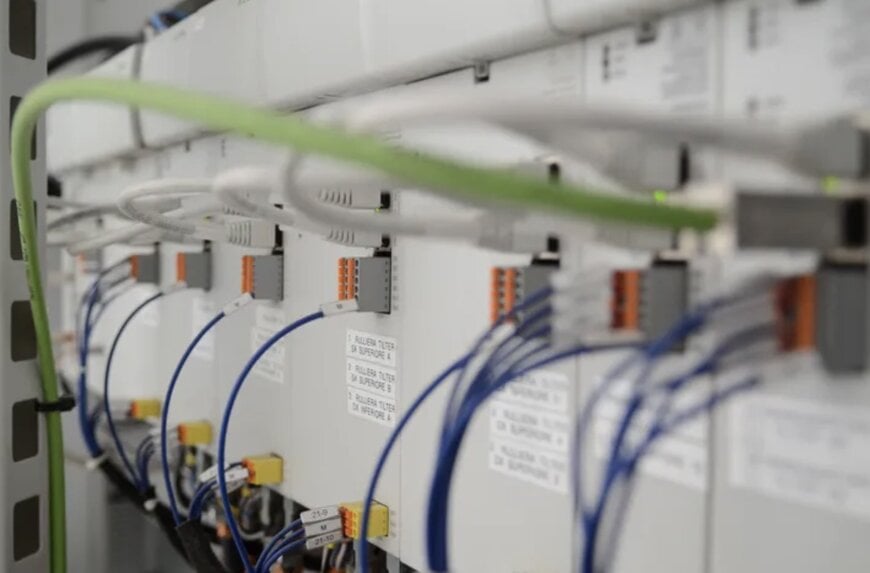
KeDrive D3: Ein modulares System, das dank seines 3-Achs-Antriebsmoduls die Anzahl der benötigten Komponenten und den erforderlichen Platz im Schaltschrank drastisch reduziert.
Optimierung von Platzbedarf und Verkabelung
Der ausschlaggebende Faktor bei der Wahl dieser spezifischen Hardware war ihre architektonische Flexibilität und physische Kompaktheit. Die Integration eines speziellen Drei-Achs-Moduls in das Antriebssystem reduzierte die Gesamtzahl der physischen Komponenten, die zur Steuerung der hohen Achsanzahl erforderlich sind, drastisch.
„Bei 80 Meter langen Linien ist eine zentrale Verwaltung ineffizient; die gewählte Architektur ermöglicht es uns, die Antriebe auf mehrere, entlang der Linie angeordnete Schaltschränke zu verteilen und so Platzbedarf, Verkabelung und Kosten zu optimieren“, erklärt Leonardo Minatel, Chief Mechanical Designer bei META.
Durch die Nutzung dezentraler Knotenpunkte, anstatt alle 60 Achsen zu einem einzigen zentralen Steuerungsschrank zurückzuführen, minimiert das System den benötigten Hardware-Platzbedarf in der Werkshalle.
Quantifizierbare betriebliche Vorteile
Der Übergang zu einem verteilten Mehrachs-Antriebssystem führte beim Maschinenbauer zu sofortigen strukturellen und logistischen Verbesserungen. Minatel weist auf die Platzersparnis hin: „Die Steuerung von über 60 Achsen mit anderen Lieferanten hätte zu doppelt so großen Schaltschränken und einem weitaus aufwendigeren und komplexeren Ersatzteilmanagement geführt.“
Die Reduzierung der physischen Komponenten führt unmittelbar zu weniger potenziellen Fehlerquellen und einem schlankeren Ersatzteilbestand. Zukünftig werden die Anlagendesigns bürstenlose Motoren integrieren, die mit elektronischen Typenschildern zur automatischen Erkennung ausgestattet sind, um die anfänglichen Inbetriebnahmeprozesse weiter zu vereinfachen. Darüber hinaus bieten die in den Antrieben integrierten Condition-Monitoring-Funktionen eine kontinuierliche Datenbasis zur Achsleistung, die es Endanwendern ermöglicht, hochpräzise Pläne für die vorausschauende Wartung umzusetzen.
Bearbeitet von Aishwarya Mambet, Induportals-Redakteurin, mit Unterstützung von KI.
www.keba.com
Automazioni Meta srl, ein Entwickler von industriellen Zuführsystemen, arbeitete mit dem Automatisierungsanbieter KEBA zusammen, um das Motion-Control-Management für ausgedehnte Blechhandling-Linien neu zu strukturieren. Der daraus resultierende Einsatz dezentraler Mehrachsantriebe löst erfolgreich komplexe Herausforderungen bei der Synchronisation und dem Schaltschrank-Platzbedarf im Sektor der schweren Industrieautomation.
Komplexe Handhabungsanforderungen in der Blechbearbeitung
Automazioni Meta srl (META) ist auf die Konstruktion kompletter Zuführ- und Handhabungssysteme für Breitbandschleifmaschinen in der Blechbearbeitung spezialisiert. Endanwender in der Automobil-, Lebensmittel- und Chemieindustrie fordern die Bearbeitung großer, schwerer Edelstahlplatten mit strengen Toleranzen hinsichtlich Oberflächenqualität und Ebenheit. Die Anlagen müssen in Produktionslinien mit einer Länge von bis zu 80 Metern arbeiten. Die Handhabung dieser massiven Platten erfordert die Koordination von bis zu 60 unabhängigen Achsen. Eine standardisierte, zentrale Steuerungsverwaltung wird in dieser Größenordnung äußerst ineffizient und führt zu übermäßigem Verkabelungsaufwand, Signalverschlechterung und überdimensionierten Schaltschränken. Um der wachsenden industriellen Nachfrage nach Systemen gerecht zu werden, die verschiedene Arten der Oberflächenveredelung auf einer einzigen Produktionslinie ausführen können, musste der Hersteller eine hochgradig standardisierte mechanische und elektronische Basis schaffen.
Entwurf einer dezentralen Steuerungsarchitektur
Um diese Platz- und Konfigurationsherausforderungen zu bewältigen, priorisierte das Ingenieurteam die Vereinheitlichung von bürstenlosen Motoren und deren zugehörigen Antrieben, um sowohl das Maschinendesign als auch die spätere Wartung zu vereinfachen. Der Hersteller entschied sich für eine maßgeschneiderte Motion-Control-Architektur, die auf einem modularen Antriebssystem basiert.
Fabrizio Rossetto, Technical Engineer, erläutert die technische Herausforderung: „Wir mussten eine Lösung für die Handhabung der großen und schweren Plattenformate finden und dabei die Ebenheit und Qualität der Oberfläche sorgfältig berücksichtigen. Um diese Anforderung zu erfüllen, haben wir eine Steuerungsarchitektur entwickelt, die auf einer zentralen Steuerung und vier dezentralen, entlang der Produktionslinie verteilten Schaltschränken basiert.“
Die eingesetzte Architektur nutzt das modulare System KeDrive D3. Der Aufbau integriert 23 Mehrachsantriebe, die rund 60 Motoren in einer koordinierten Sequenz steuern. Die Zentralisierung der Bewegungsabläufe, Antriebskonfigurationen und Maschinenlogik erfolgt durch eine EtherCAT-basierte Steuerung, die auf einer offenen Automatisierungsplattform läuft. Diese bietet zudem weitreichende Schnittstellenmöglichkeiten zu anderen Liniensteuerungen und Werksnetzwerken.
KeDrive D3: Ein modulares System, das dank seines 3-Achs-Antriebsmoduls die Anzahl der benötigten Komponenten und den erforderlichen Platz im Schaltschrank drastisch reduziert.
Optimierung von Platzbedarf und Verkabelung
Der ausschlaggebende Faktor bei der Wahl dieser spezifischen Hardware war ihre architektonische Flexibilität und physische Kompaktheit. Die Integration eines speziellen Drei-Achs-Moduls in das Antriebssystem reduzierte die Gesamtzahl der physischen Komponenten, die zur Steuerung der hohen Achsanzahl erforderlich sind, drastisch.
„Bei 80 Meter langen Linien ist eine zentrale Verwaltung ineffizient; die gewählte Architektur ermöglicht es uns, die Antriebe auf mehrere, entlang der Linie angeordnete Schaltschränke zu verteilen und so Platzbedarf, Verkabelung und Kosten zu optimieren“, erklärt Leonardo Minatel, Chief Mechanical Designer bei META.
Durch die Nutzung dezentraler Knotenpunkte, anstatt alle 60 Achsen zu einem einzigen zentralen Steuerungsschrank zurückzuführen, minimiert das System den benötigten Hardware-Platzbedarf in der Werkshalle.
Quantifizierbare betriebliche Vorteile
Der Übergang zu einem verteilten Mehrachs-Antriebssystem führte beim Maschinenbauer zu sofortigen strukturellen und logistischen Verbesserungen. Minatel weist auf die Platzersparnis hin: „Die Steuerung von über 60 Achsen mit anderen Lieferanten hätte zu doppelt so großen Schaltschränken und einem weitaus aufwendigeren und komplexeren Ersatzteilmanagement geführt.“
Die Reduzierung der physischen Komponenten führt unmittelbar zu weniger potenziellen Fehlerquellen und einem schlankeren Ersatzteilbestand. Zukünftig werden die Anlagendesigns bürstenlose Motoren integrieren, die mit elektronischen Typenschildern zur automatischen Erkennung ausgestattet sind, um die anfänglichen Inbetriebnahmeprozesse weiter zu vereinfachen. Darüber hinaus bieten die in den Antrieben integrierten Condition-Monitoring-Funktionen eine kontinuierliche Datenbasis zur Achsleistung, die es Endanwendern ermöglicht, hochpräzise Pläne für die vorausschauende Wartung umzusetzen.
Bearbeitet von Aishwarya Mambet, Induportals-Redakteurin, mit Unterstützung von KI.
www.keba.com
